ベアリングの選定は、最初の早期故障の報告が机に届くまでは、ごくありふれた作業のように思えます。箱に記載された型番からは、嵌合状態は分かりますが、そのベアリングが実際の負荷サイクル、温度条件、汚染状況に耐えられるかどうかについては、ほとんど何も示していません。本記事では、数値の背後にある工学的な論理を解説することで、そのギャップを埋めます。.
スケートボードにおいて、ベアリングは汚れや湿気、絶え間ない摩擦にさらされるため、その耐久性が鍵となります。.
ベアリングサイズは608ですが、中程度の荷重と高速回転に対応しており、狭い場所でもスムーズな動きを実現します。.
内容
およそ6人に1人 軸受の故障 その原因は、ベアリングが取り付けられた日にさかのぼります。取り付け時の損傷は目に見えないものです。ベアリングは数週間は問題なく回転しますが、その後、ハンマーの打撃によってレースウェイにブリンネル痕がついた線に沿って欠けが生じます。以下の手順に従えば、よくある落とし穴を回避できます。.
小型の軸受については、スリーブとプレス機を用いた冷間圧入でも問題ありません。ただし、内径がおよそ50 mmを超えるものについては、誘導加熱装置を使用する必要があります。直火による加熱は絶対に避けてください。局所的な高温箇所が生じ、鋼の組織に変化をもたらすからです。.
業界分野 さまざまな研究によると、ベアリングの早期故障の3分の1以上は、潤滑の問題(潤滑剤の種類・量・交換間隔の不適切さ、あるいは汚染)に起因していると一貫して指摘されています。潤滑剤は機械の構成要素であり、後付けで考える消耗品などではありません。.
| 潤滑方法 | 特に適しているのは | 批評的注記 |
|---|---|---|
| グリース(リチウム複合型) | 密閉された箇所や整備が困難な箇所 | 自由容積を30~50%まで満たす |
| 循環油/オイルバス | 高温、ギアボックス | 最も低い転動体の中心におけるレベル |
| オイルミスト/エアオイル | 高速(限界速度の60%以上) | 正確な計量、抵抗の最小化 |
| 固体/ドライフィルム(MoS2) | 極度の暑さ、真空 | 数量限定 負荷容量 |
量も種類と同じくらい重要です。グリースの注入量が多すぎると、撹拌現象が発生します。転動体が余分なグリースを撹拌することで、温度が20~40°C上昇し、酸化が加速し、グリースの基油が分離してしまいます。 実務上の目安として、一般用途では内部自由容積の30~50%を充填し、高速用途では30%に近い量を充填します。.
互換性を確認せずに、グリースの増稠剤の種類(例えば、リチウム系とカルシウムスルホネート系)を混ぜてはいけません。互換性のないものを混ぜると、数週間以内にグリースが軟化して漏れ出す恐れがあります。判断に迷った場合は、完全に排出し、新しいグリースを充填してください。 製品.
ベアリングの故障は証拠となります。それぞれの故障モードは、軌道面、転動体、および保持器に特徴的な痕跡を残します。その痕跡を正しく読み取れるかどうかが、機械を修理できるか、それとも半年ごとにベアリングを交換し続けなければならないかの分かれ目となります。.
| 故障モード | 最も可能性の高い根本原因 | 是正措置 |
|---|---|---|
| 剥離(レースウェイの剥がれ) | 過負荷または疲労寿命の終了 | 必要なCrを再計算し、サイズを大きくする |
| スリップ/横滑り | 負荷不足または潤滑不足 | プリロード;潤滑性の向上 |
| 青や茶色への変色 | 定格温度を超える温度での運転 | 回転数、潤滑油の粘度、冷却 |
| ケージによる摩耗または破損 | 位置ずれ、衝撃、潤滑不良 | 取り付け精度と嵌合状態を確認する |
| フレッティング/摩耗による傷 | 汚染または微小振動 | 密閉性を向上させる;適切な取り付けを行う |
| 電気的侵食(フルーティング) | 軸電流(VFDモーター) | 断熱仕様、または ハイブリッドセラミックベアリング |
2つの習慣を実践することで、診断を劇的に迅速化できます。まず、ベアリングを取り外す前に、取り付けられた状態の写真を撮影してください。荷重ゾーンの向きを確認すれば、位置ずれが即座にわかります。次に、故障したベアリングは、交換したベアリングが1か月間問題なく稼働するまで保管しておいてください。新しいベアリングに同じ兆候が見られる場合、根本的な原因はベアリングではなく機械側にあることになります。.
選択したフォロワーの軌道プロファイル、接触幅、アライメント、スタッド支持、および許容荷重。この機構によって運動経路が決定されます。.
これはとりわけ 特注ベアリングや用途において重要 厳格なモーションコントロールの要件が課されている。.
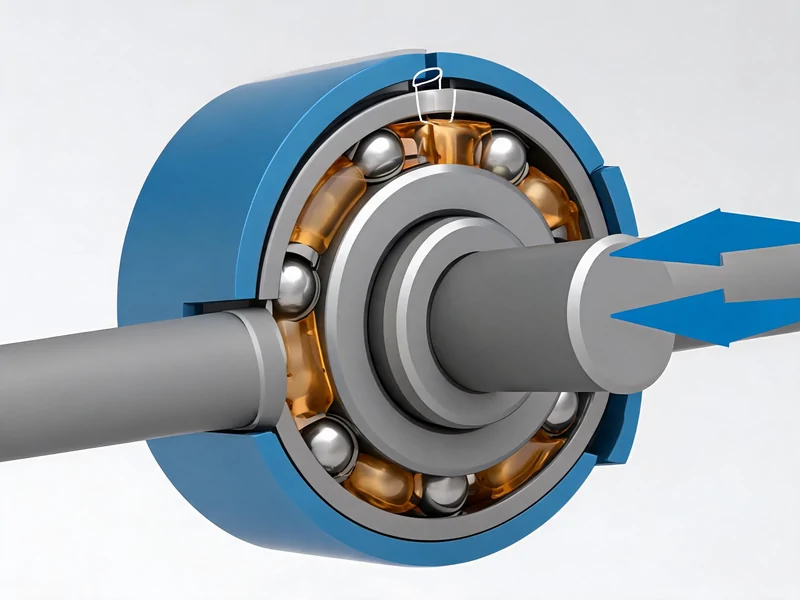
一般的な産業用途では、内部の空きスペースの30~50%を充填してください。高速用途の場合は、30%程度に留めてください。グリースの充填量が多すぎると、撹拌現象を引き起こし、動作温度を20~40°C上昇させ、グリースの寿命を縮めてしまいます。これは、充填量が少なすぎる場合と同様に確実に起こります。.
誘導加熱装置を用いて、80~110°Cまで均一に加熱してください。120°Cを超えてはいけません。それ以上になると、鋼の焼戻し状態や硬度が恒久的に低下し始めます。直火による加熱は、局所的な高温箇所が生じるため、絶対に避けてください。.
まず、メーカーが指定する穴径と回転数に基づく間隔を基準とし、動作温度が70℃を超えるごとに15℃ごとにその間隔を半減させ、さらに湿気や粉塵の多い環境ではさらに半減させます。その後、温度の推移を確認して検証を行い、実際のデータに基づいて調整してください。.
いいえ。現代のベアリングには、標準的なグリースと互換性のある保護膜が施された状態で出荷されています。洗浄を行うと、異物が混入したり、保護膜が剥がれたりする恐れがあります。内径と外径を、糸くずの出ない清潔な布で拭き取ってから取り付けてください。.
このガイドのすべてのセクションに共通する傾向は、高額なベアリングの問題は、仕様決定や設置の段階で、早期かつ目立たない形で決まってしまうということです。それらを低コストで修正できるのは、生産ラインが停止した後ではなく、上記の表や手順を活用して今すぐ対応する時なのです。.
上海富瑞盛精密ベアリング株式会社の技術者および 産業分野の顧客向けに、高精度ベアリングソリューションを提供しています 世界中で — 標準的な深溝玉軸受や球面ころ軸受から、ステンレス製、ハイブリッドセラミック製、高温仕様の用途特化型設計まで幅広く取り扱っています。プロジェクトに軸受の採用をご検討の場合は、使用条件と図面をお送りください。当社のエンジニアリングチームが、1営業日以内に適切なサイズの提案と見積書をご提示いたします。.
 English English
 Deutsch (Sie)
 Español
 Français
 Italiano
 日本語
 Português
 Русский
 Türkçe
 简体中文
 Nederlands (Formeel)
 Svenska
