6202RS rulmanını seçmek, ilk erken arıza masanıza ulaşana kadar rutin bir işlem gibi görünür. Kutunun üzerindeki kod, oturma tipini belirtir; ancak rulmanın yük döngüsünüze, sıcaklık koşullarınıza ve kirlilik durumunuza dayanıp dayanmayacağı konusunda neredeyse hiçbir bilgi vermez. Bu makale, rakamların ardındaki mühendislik mantığıyla bu boşluğu doldurmaktadır.
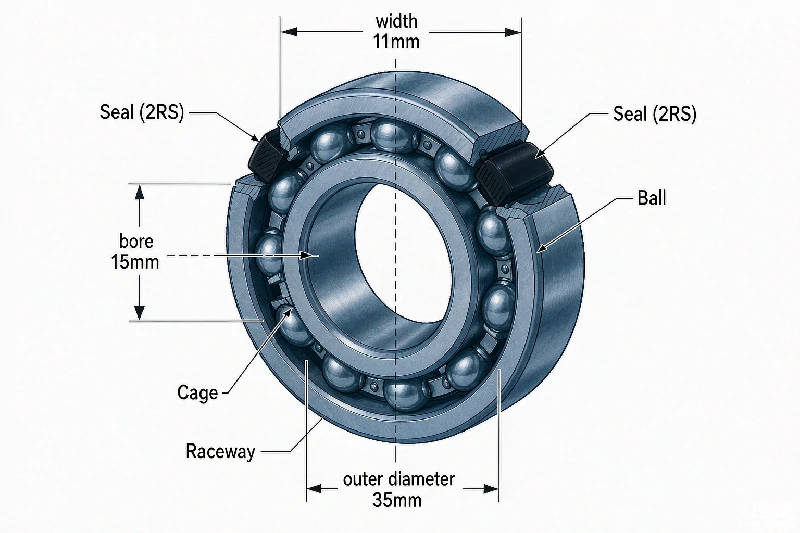
6202RS modeli, neredeyse tüm büyük rulman markaları tarafından üretilmektedir. En yaygın olarak tercih edilenler şunlardır:
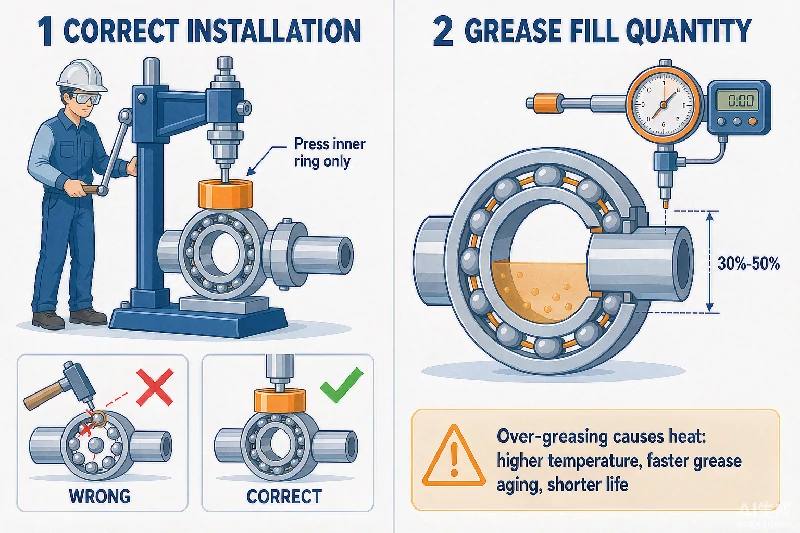
Yanlış kurulum, en başlıca erken rulman arızasının nedeni. Aşağıdaki adımları izleyin:
İçindekiler
Kataloglar, 6202RS rulman seçimini tek bir rakamla verilebilecek bir karar gibi gösterir — iç çapı eşleştirin ve sipariş verin. Uygulamada ise yedi parametre birbiriyle etkileşim halindedir ve bunlardan herhangi birinin değiştirilmesi, diğerleri için doğru cevabı da değiştirir. Bu parametreleri bu sırayla gözden geçirirseniz, spesifikasyon hatalarının çoğu ortadan kalkar.
İki yük değeri sıklıkla birbiriyle karıştırılır. Dinamik yük değeri (Cr), yorulma sayı — 90% tipi aynı rulmanların yükü bir milyon devri dayanır. Statik yük değeri (C0r), bir deformasyon değeridir — temas noktalarında izin verilen kalıcı bir çöküntüye yol açan yük. Yavaş veya salınımlı bir uygulama için Cr değerine göre boyutlandırma yapmak ya da dönen bir uygulama için C0r değerine göre boyutlandırma yapmak, her ikisi de klasik hatalardır.
Çalışma sırasında iç boşluk azalır: sıkı geçme bu boşluğu bir miktar azaltır, iç halkanın ısıl genleşmesi ise daha fazla azaltır. Kalan çalışma boşluğunun pozitif ancak küçük kalması için uygun sınıfı seçin.
| Tasfiye sınıfı | Tipik kullanım alanı | Yanlış kullanım durumunda ortaya çıkabilecek riskler |
|---|---|---|
| C2 (sıkı) | Hassas miller, minimum boşluk | Sıcakken nöbet geçirme riski |
| C0 (Normal) | Genel endüstriyel makineler | Varsayılan seçim |
| C3 | Yüksek sıcaklık, her iki halkada da sıkı geçme | En yaygın yükseltme |
| C4 | Çok sıcak veya yüksek titreşimli çalışma koşulları | Titreşimli eleme makineleri, fırınlar |
Sıkça yapılan bir boyutlandırma hatası: Yalnızca iç çapına göre rulman seçmek ve o iç çap boyutundaki herhangi bir rulmanın iş göreceğini varsaymak. Aynı iç çapta, bir üst seriye geçmek dinamik yük değerini neredeyse iki katına çıkarabilir — seriler arasındaki fark, tam da boyut olarak yetersiz yedek parçaların sipariş edildiği noktadır.
Malzeme seçimi, boyutlandırma hesaplamalarına başlanmadan önce 6202RS rulmanın performansının üst sınırını belirler. Çalışma ortamı — sıcaklık, nem, kirlenme ve hız — hangi yuvarlanma yolu malzemesi, yuvarlanma elemanları, kafes ve contalar kombinasyonunun dayanabileceğini belirler. Çoğu erken arıza ‘bozuk rulmanlara” atfedilen arızalar‘ aslında malzeme uyumsuzluklarıdır.
Aşağıdaki tablo, en yaygın dört malzeme sisteminin pratik kullanım sınırlarını özetlemektedir. Doğru seçim, neredeyse her zaman ortalama koşullar değil, uygulamadaki en zorlu iki koşul tarafından belirlenir.
| Malzeme sistemi | Şu amaçlarla kullanılır: | Tipik zarf |
|---|---|---|
| 52100 kromlu çelik | Standart yuvarlanma kanalları ve yuvarlanma elemanları | Genel endüstriyel kullanım, −30 ila 120 °C |
| 440C paslanmaz çelik | Korozyona dayanıklı yuvarlanma kanalları ve bilyeler | Gıda, denizcilik, kimya ve yüksek basınçlı yıkama uygulamaları |
| Si3N4 seramik (melez) | Yalnızca yuvarlanan elemanlar | Yüksek hız, yüksek sıcaklık, elektrik yalıtımı |
| Tam seramik (Si₃N₄/ZrO₂) | Yuvarlanma kanalları ve yuvarlanma elemanları | Aşırı sıcaklık, manyetik olmayan, aşındırıcı ortamlar |
| M50 takım çeliği | Yuvarlanma kanalları ve yuvarlanma elemanları | Havacılık ve yüksek sıcaklıkta özel kullanım |
Kafes (tutucu), yuvarlanma elemanlarının aralıklarının eşit kalmasını sağlar ve sapmayı önler. Kafesin arızalanması felaketle sonuçlanır, çünkü bu durum genellikle birkaç dakika içinde rulmanın geri kalan kısmını tahrip eder. Kafesi, fiyat listesine göre değil, önlemek istediğiniz arıza türüne göre seçin.
| Kafes tipi | Güçlü Yönler | Sınırlamalar |
|---|---|---|
| Preslenmiş çelik | Şok yük dayanımı, genel kullanım | Standart çalışma sıcaklıkları |
| İşlenmiş pirinç | Sessiz çalışma, yüksek hız | Daha yüksek maliyet, sınırlı bulunabilirlik |
| Poliamid (naylon 66) | Düşük sürtünme, düşük gürültü | −40 ile 120°C arasında sınırlıdır |
| Fenolik reçine | Yüksek hızlı iş mili | Tercihen yağla yağlama |
Contalar da aynı titizliği hak eder. Temaslı contalar (2RS tipi) kirlenmeyi önler ancak sürtünme ve ısı oluşturur; temassız koruyucular (ZZ tipi) daha az ısınır ancak ortamın temiz olmasını gerektirir. Tozlu veya ıslak çalışma koşullarında, sızdırmazlık seçimi genellikle rulman serisinin kendisinden daha önemlidir.
Sektördeki saha araştırmaları, 6202RS rulmanlarının erken arızalarının üçte birinden fazlasını tutarlı bir şekilde yağlama sorunlarına — yanlış tip, yanlış miktar, yanlış aralık veya kirlenme — bağlamaktadır. Yağlayıcı, bir makine bileşenidir; sonradan akla gelen bir sarf malzemesi değildir.
| Yağlama yöntemi | En uygun olduğu durumlar | Eleştirel not |
|---|---|---|
| Gres (lityum kompleksli) | Sızdırmaz veya bakımı zor konumlar | 30–50% serbest hacmi doldurun |
| Dolaşımdaki yağ / yağ banyosu | Yüksek sıcaklık, dişli kutuları | En alttaki yuvarlanma elemanının merkezindeki seviye |
| Yağ buharı / hava-yağ | Yüksek hız (sınır hızın >60%'si) | Hassas dozajlama, minimum sürtünme |
| Katı / kuru film (MoS2) | Aşırı sıcaklık, vakum | Sınırlı yük kapasi̇tesi̇ |
Miktar, tür kadar önemlidir. Aşırı gresleme, çalkalanmaya neden olur: Yuvarlanma elemanları fazla gresin içinden geçer, sıcaklık 20–40 °C’ye yükselir, oksidasyon hızlanır ve gresin baz yağı ayrışır. Genel kullanım için serbest iç hacmin –50'sini, yüksek hızda kullanım için ise 'a yakın bir oranda gres doldurun.
Uyumluluğu kontrol etmeden asla farklı gres kalınlaştırıcı gruplarını (örneğin, lityum ile kalsiyum sülfonat) karıştırmayın — uyumsuz karışımlar birkaç hafta içinde yumuşayabilir ve dışarı sızabilir. Şüphe duyduğunuzda, sistemi tamamen boşaltın ve yenisiyle doldurun. ürün.
Eğik bilyalı rulmanların iki tarafında genellikle farklı omuz geometrileri bulunur. Omuz düzeni, şunun belirlenmesine yardımcı olabilir: itme yüzeyi ve yatağın yönü eksenel yükü taşımak üzere tasarlanmıştır.
İlle de öyle değil. Genişlik, dış çap kadar önemlidir. 223 serisi bir rulman, bir üst boyut olan 222 serisindeki rulmandan daha küçük bir dış çapa sahip olabilir, ancak yine de daha yüksek bir dinamik yük taşıyabilir; çünkü ekstra genişlik, makara çapını değil, makara uzunluğunu artırır.
Bir rulman, dışarıdan simetrik görünse de iç yük yönü simetrik olmayabilir.
Standart metrik rulmanlar için, iki basamaklı delik kodunu beşle çarpın ve milimetre cinsinden delik çapını elde edin — 15 kodu, 75 mm’lik bir delik çapı anlamına gelir. 00–03 kodları (sırasıyla 10, 12, 15 ve 17 mm) ve doğrudan boyutla belirtilen rulmanlar için istisnalar mevcuttur.
Uyum boyutları — iç çap, dış çap ve genişlik — ISO standartlarına uygundur; bu nedenle mekanik olarak birbirlerinin yerine kullanılabilirler. Yük değerleri, boşluk ve iç geometri üreticiler arasında farklılık gösterir; bu nedenle, montajdan önce yedek parçanın belirtilen dinamik yük değerinin orijinal parçanınkiyle aynı veya daha yüksek olduğunu doğrulayın.
Referans hız, termal bir değer olup, standart koşullar altında ısı üretiminin ısı dağılımına eşit olduğu hızdır. Sınır hız ise, kafes mukavemeti ve yağ tutma kapasitesi tarafından belirlenen mekanik bir üst sınırdır. Sürekli çalışma için, referans hıza göre boyutlandırma yapılmalıdır; sınır hız, güvenli bir sürekli çalışma değeri değildir.
Hayır. Son ekler, iç boşluğu (C3/C4), delik profilini (K = konik) veya yağlama özelliklerini (W33 = dış halkadaki oluklar ve delikler) değiştirir; delik, dış çap ve genişlik gibi sınır boyutları ise temel tanımlamayla aynı kalır.
Seriler genişlik bakımından farklılık gösterir, dış çap ve iç geometri. Daha geniş bir seri, daha uzun makaralar veya daha büyük bilyeler içerir; bu da dinamik yük kapasitesini artırır — bazen aynı delik çapında 70% veya daha fazla.
Bu kılavuzun her bölümünde izlenen genel yaklaşım aynıdır: Pahalı 6202RS rulman sorunları, erken aşamada, sessizce, teknik şartname ve kurulum aşamalarında belirlenir. Bunları düzeltmenin en ucuz zamanı, yukarıdaki tablolar ve prosedürler yardımıyla şimdidir — üretim hattı durduktan sonra değil.
Şanghay Furuisheng Hassas Rulman Ltd. Şti., dünya çapındaki endüstriyel müşteriler için – standart derin oluklu ve sferik rulmanlardan başlayarak – hassas rulman çözümleri tasarlar ve tedarik eder uygulamaya özel tasarımlı makaralı rulmanlar paslanmaz çelik, hibrit seramik ve yüksek sıcaklık konfigürasyonlarında. Projenizde 6202RS rulman kullanılıyorsa, çalışma koşullarınızı ve çizimlerinizi bize gönderin; mühendislik ekibimiz bir iş günü içinde boyutlandırma önerisi ve fiyat teklifi sunacaktır.
 English English
 Deutsch (Sie)
 Español
 Français
 Italiano
 日本語
 Português
 Русский
 Türkçe
 简体中文
 Nederlands (Formeel)
 Svenska
