Her yıl, bakım bütçeleri binlerce önlenebilir Seramik Bilye Avantajları değiştirme masrafını karşılamaktadır — bunun nedeni rulmanların kusurlu olması değil, aylar önce alınan teknik özellik, montaj veya yağlama kararlarının arıza tarihini sessizce belirlemiş olmasıdır. Bu kılavuz, bu döngüyü kırmak amacıyla hazırlanmıştır.
Bu blog yazısında, alümina oksit, zirkonyum oksit, yakut ve safir, silikon nitrür ve silikon karbür gibi farklı seramik bilye türlerini ve bu malzemelerin birbirleriyle karşılaştırmasını ele alacağız.
Kullanım Alanları: Bu bilyeleri kimyasal ve kuyu içi pompalarda, vanalarda, yataklarda, göstergelerde ve akış ölçerlerde bulabilirsiniz.
Alümina oksit seramik bilyeler, çok yüksek sıcaklıklar için idealdir – 3180 °F’ye kadar dayanabilirler!
İçindekiler
Ceramic Balls Advantages rulmanlarındaki arızaların yaklaşık altıda biri, rulmanın monte edildiği güne kadar uzanmaktadır. Montaj sırasında meydana gelen hasar fark edilmez — rulman haftalarca sorunsuz çalışır, ancak daha sonra bir çekiç darbesinin yuvarlanma yolunda çentik oluşturduğu çizgi boyunca parçalanır. Aşağıdaki prosedür, sık karşılaşılan hataları ortadan kaldırır.
Küçük rulmanlar için manşon ve pres kullanılarak yapılan soğuk montaj kabul edilebilir; iç çapı yaklaşık 50 mm’yi aşan rulmanlar için ise indüksiyon ısıtıcısı kullanılmalıdır. Açık alevle ısıtma hiçbir şekilde kabul edilemez — bu yöntem, çeliğin metalurjik özelliklerini değiştiren yerel sıcak noktalar oluşturur.
Sektördeki saha araştırmaları, seramik bilyelerin erken arızalarının üçte birinden fazlasını tutarlı bir şekilde yağlama sorunlarına — yanlış tip, yanlış miktar, yanlış aralık veya kirlenme — atfetmektedir. Yağlayıcı, bir makine bileşenidir; sonradan akla gelen bir sarf malzemesi değildir.
| Yağlama yöntemi | En uygun olduğu durumlar | Eleştirel not |
|---|---|---|
| Gres (lityum kompleksli) | Sızdırmaz veya bakımı zor konumlar | 30–50% serbest hacmi doldurun |
| Dolaşımdaki yağ / yağ banyosu | Yüksek sıcaklık, dişli kutuları | En alttaki yuvarlanma elemanının merkezindeki seviye |
| Yağ buharı / hava-yağ | Yüksek hız (sınır hızın >60%'si) | Hassas dozajlama, minimum sürtünme |
| Katı / kuru film (MoS2) | Aşırı sıcaklık, vakum | Sınırlı yük kapasi̇tesi̇ |
Miktar, tür kadar önemlidir. Aşırı gresleme, çalkalanmaya neden olur: Yuvarlanma elemanları fazla gresin içinden geçer, sıcaklık 20–40 °C’ye yükselir, oksidasyon hızlanır ve gresin baz yağı ayrışır. Genel kullanım için serbest iç hacmin –50'sini, yüksek hızda kullanım için ise 'a yakın bir oranda gres doldurun.
Uyumluluğu kontrol etmeden asla farklı gres kalınlaştırıcı gruplarını (örneğin, lityum ile kalsiyum sülfonat) karıştırmayın — uyumsuz karışımlar birkaç hafta içinde yumuşayabilir ve dışarı sızabilir. Şüphe duyduğunuzda, sistemi tamamen boşaltın ve yenisiyle doldurun. ürün.
Arızalanmış bir seramik bilyenin avantajları, bunun kanıtıdır. Her arıza türü, yuvarlanma yolları, yuvarlanma elemanları ve kafes üzerinde kendine özgü bir iz bırakır; bu izi doğru bir şekilde yorumlamak, makineyi onarmakla her altı ayda bir yatağı değiştirmek arasındaki farkı belirler.
| Arıza türü | En olası temel neden | Düzeltici önlem |
|---|---|---|
| Kırılma (yüzük yollarında pul pul dökülme) | Aşırı yük veya yorulma ömrünün sonu | Gerekli Cr miktarını yeniden hesaplayın; boyutunu artırın |
| Kayma / savrulma | Yetersiz yük veya yağ eksikliği | Ön yükleme; yağlamayı iyileştirme |
| Mavi/kahverengi renk değişikliği | Sıcaklık sınırının üzerinde çalıştırma | Çalışma hızı, yağ viskozitesi, soğutma |
| Kafes aşınması veya kırılması | Yerinden çıkma, darbe, yetersiz yağlama | Montaj hassasiyetini ve uyumunu kontrol edin |
| Aşınma / aşındırıcı çizikler | Kirlenme veya mikro hareket | Sızdırmazlığı artırın; doğru oturuş sağlayın |
| Elektriksel aşınma (oluklanma) | Mil akımları (VFD motorları) | Yalıtımlı veya hibrit seramik rulman |
İki alışkanlık, teşhisi önemli ölçüde hızlandırır. İlk olarak, yatağı sökmeden önce yerinde fotoğrafını çekin — yük bölgesinin yönü, hizasızlığı anında ortaya çıkarır. İkinci olarak, arızalı yatağı, yedek yatak bir ay boyunca sorunsuz çalışana kadar saklayın; yeni yatakta da aynı belirti görülürse, sorunun temel nedeni yatakta değil, makinede demektir.
Daha yumuşak bir kaplama, genel olarak benzer koşullar altında daha fazla yerel deformasyona izin verir. Bu, sönümleme ve uyum açısından faydalı olabilir, ancak boyutsal kararlılık veya yuvarlanma direnci gereklilikleriyle çelişebilir. Daha sert bir kaplama, çöküntüyü azaltabilir; ancak en iyi seçim yine de bileşim, kalınlık, yük, hız ve temas geometrisine bağlıdır.
Yüzey pürüzlülüğü. Bu tür döner geçme bağlantıları için Ra 0,4–0,8 μm aralığındaki bir taşlama yüzeyi standarttır. Daha pürüzlü bir yüzey, burcun aşınmasını hızlandırır ve kirletici maddelerin yerleşebileceği daha fazla yüzey alanı sağlar.
Standart rulmanlar aşırı sıcağa dayanacak şekilde tasarlanmamıştır ve deformasyona, aşırı aşınmaya veya erken arızaya maruz kalabilirler. Ayrıca, bu rulmanlardaki yağlayıcılar bozulabilir ve bu da performans düşüşüne ve daha hızlı hasara yol açabilir.
Bir anormallik tespit edildiğinde, bir sonraki adım arızanın türünü belirlemektir. Evrişimli Sinir Ağı
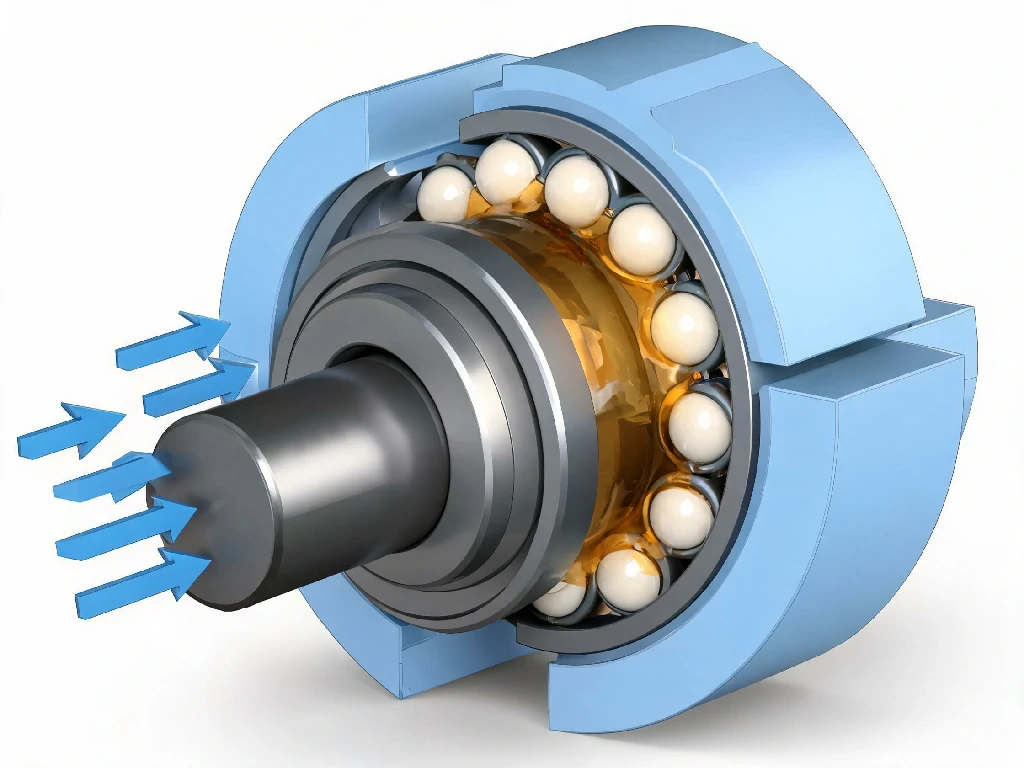
Genel endüstriyel kullanım için, boş iç hacmin 30–50%’sini doldurun; yüksek hızlı uygulamalarda ise 30% civarında kalın. Aşırı gresleme, gresin çalkalanmasına neden olur, çalışma sıcaklığını 20–40 °C artırır ve yetersiz gresleme kadar kesin bir şekilde gresin ömrünü kısaltır.
İndüksiyonlu ısıtıcı ile 80–110 °C’ye eşit şekilde ısıtın. 120 °C’yi asla aşmayın — bu sıcaklığın üzerinde çeliğin temperi ve sertliği kalıcı olarak bozulmaya başlar. Açık alevle ısıtma, yerel sıcak noktalar oluşturduğu için asla kabul edilemez.
Üreticinin delik çapı ve hız için belirlediği aralıktan başlayın; çalışma sıcaklığı 70 °C’nin üzerine çıktıkça her 15 °C artışta bu değeri yarıya indirin ve ıslak veya tozlu ortamlarda da yine yarıya indirin. Ardından sıcaklık eğilimlerini inceleyerek doğrulayın ve gerçek verilere göre ayarlamalar yapın.
Hayır. Modern rulmanlar, standart greslerle uyumlu bir koruyucu filmle birlikte sevk edilir. Yıkama işlemi, kirletici maddelerin girmesine ve koruyucu tabakanın bozulmasına yol açabilir. İç çapı ve dış çapı temiz, tüy bırakmayan bir bezle silin ve takın.
Seramik Bilyaların Avantajları: Seçim ve bakım, uzmanlara özgü gizemler değildir — bunlar, açık ve kontrol edilebilir bir dizi karardır. Yük verilerini doğru belirleyin, montaj toleranslarına uyun, beslemeyi rulman Doğru miktarda doğru yağlayıcı kullanıldığında, belirtilen hizmet ömrü bir umut olmaktan çıkıp bir beklenti haline gelir.
Şanghay Furuisheng Hassas Rulman Ltd. Şti.’nin mühendisleri ve endüstriyel müşterilere hassas rulman çözümleri sunmaktadır Dünya çapında — standart derin oluklu ve küresel makaralı rulmanlardan paslanmaz çelik, hibrit seramik ve yüksek sıcaklık konfigürasyonlarındaki uygulamaya özel tasarımlara kadar. Projeniz Seramik Bilyelerin Avantajlarını içeriyorsa, çalışma koşullarınızı ve çizimlerinizi bize gönderin; mühendislik ekibimiz bir iş günü içinde boyutlandırma önerisi ve fiyat teklifi sunacaktır.
 English English
 العربية
 Deutsch (Sie)
 Español
 Français
 Bahasa Indonesia
 Italiano
 日本語
 Português
 Русский
 Türkçe
 简体中文
 Nederlands (Formeel)
 Svenska
