Specifying Bearing looks routine until the first premature failure lands on your desk. The designation on the box tells you the fit — it tells you almost nothing about whether the bearing will survive your load cycle, your temperatures and your contamination reality. This article closes that gap with the engineering logic behind the numbers.
Its durability is key in skateboarding, as the bearing is exposed to dirt, moisture, and constant friction.
Despite 608 bearing size, it can handle moderate loads and high speeds, providing smooth movement in tight spaces.
İçindekiler
Roughly one in six Bearing failures traces back to the day the bearing was installed. Mounting damage is silent — the bearing runs fine for weeks, then spalls along a line where a hammer blow brinelled the raceway. The procedure below eliminates the common traps.
Küçük rulmanlar için manşon ve pres kullanılarak yapılan soğuk montaj kabul edilebilir; iç çapı yaklaşık 50 mm’yi aşan rulmanlar için ise indüksiyon ısıtıcısı kullanılmalıdır. Açık alevle ısıtma hiçbir şekilde kabul edilemez — bu yöntem, çeliğin metalurjik özelliklerini değiştiren yerel sıcak noktalar oluşturur.
Industry field studies consistently attribute over a third of premature Bearing failures to lubrication problems — wrong type, wrong amount, wrong interval, or contamination. The lubricant is a machine element, not a consumable afterthought.
| Yağlama yöntemi | En uygun olduğu durumlar | Eleştirel not |
|---|---|---|
| Gres (lityum kompleksli) | Sızdırmaz veya bakımı zor konumlar | 30–50% serbest hacmi doldurun |
| Dolaşımdaki yağ / yağ banyosu | Yüksek sıcaklık, dişli kutuları | En alttaki yuvarlanma elemanının merkezindeki seviye |
| Yağ buharı / hava-yağ | Yüksek hız (sınır hızın >60%'si) | Hassas dozajlama, minimum sürtünme |
| Katı / kuru film (MoS2) | Aşırı sıcaklık, vakum | Sınırlı yük kapasi̇tesi̇ |
Miktar, tür kadar önemlidir. Aşırı gresleme, çalkalanmaya neden olur: Yuvarlanma elemanları fazla gresin içinden geçer, sıcaklık 20–40 °C’ye yükselir, oksidasyon hızlanır ve gresin baz yağı ayrışır. Genel kullanım için serbest iç hacmin –50'sini, yüksek hızda kullanım için ise 'a yakın bir oranda gres doldurun.
Uyumluluğu kontrol etmeden asla farklı gres kalınlaştırıcı gruplarını (örneğin, lityum ile kalsiyum sülfonat) karıştırmayın — uyumsuz karışımlar birkaç hafta içinde yumuşayabilir ve dışarı sızabilir. Şüphe duyduğunuzda, sistemi tamamen boşaltın ve yenisiyle doldurun. ürün.
A failed Bearing is evidence. Each failure mode leaves a characteristic signature on the raceways, rolling elements and cage, and reading that signature correctly is the difference between fixing the machine and replacing the bearing every six months.
| Arıza türü | En olası temel neden | Düzeltici önlem |
|---|---|---|
| Kırılma (yüzük yollarında pul pul dökülme) | Aşırı yük veya yorulma ömrünün sonu | Gerekli Cr miktarını yeniden hesaplayın; boyutunu artırın |
| Kayma / savrulma | Yetersiz yük veya yağ eksikliği | Ön yükleme; yağlamayı iyileştirme |
| Mavi/kahverengi renk değişikliği | Sıcaklık sınırının üzerinde çalıştırma | Çalışma hızı, yağ viskozitesi, soğutma |
| Kafes aşınması veya kırılması | Yerinden çıkma, darbe, yetersiz yağlama | Montaj hassasiyetini ve uyumunu kontrol edin |
| Aşınma / aşındırıcı çizikler | Kirlenme veya mikro hareket | Sızdırmazlığı artırın; doğru oturuş sağlayın |
| Elektriksel aşınma (oluklanma) | Mil akımları (VFD motorları) | Yalıtımlı veya hibrit seramik rulman |
İki alışkanlık, teşhisi önemli ölçüde hızlandırır. İlk olarak, yatağı sökmeden önce yerinde fotoğrafını çekin — yük bölgesinin yönü, hizasızlığı anında ortaya çıkarır. İkinci olarak, arızalı yatağı, yedek yatak bir ay boyunca sorunsuz çalışana kadar saklayın; yeni yatakta da aynı belirti görülürse, sorunun temel nedeni yatakta değil, makinede demektir.
Track profile, contact width, alignment, stud support, and permissible load for the selected follower. The mechanism determines the motion path.
This is particularly important for customized bearings and applications with strict motion-control requirements.
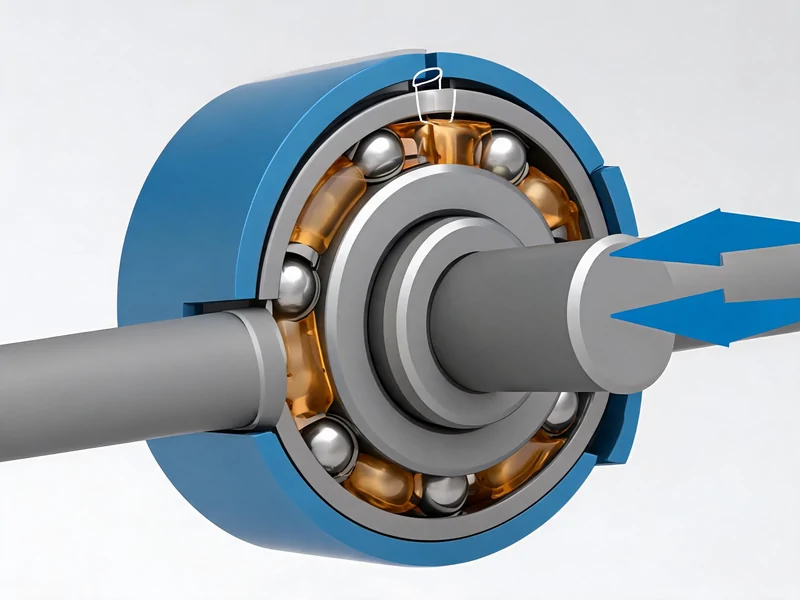
Genel endüstriyel kullanım için, boş iç hacmin 30–50%’sini doldurun; yüksek hızlı uygulamalarda ise 30% civarında kalın. Aşırı gresleme, gresin çalkalanmasına neden olur, çalışma sıcaklığını 20–40 °C artırır ve yetersiz gresleme kadar kesin bir şekilde gresin ömrünü kısaltır.
İndüksiyonlu ısıtıcı ile 80–110 °C’ye eşit şekilde ısıtın. 120 °C’yi asla aşmayın — bu sıcaklığın üzerinde çeliğin temperi ve sertliği kalıcı olarak bozulmaya başlar. Açık alevle ısıtma, yerel sıcak noktalar oluşturduğu için asla kabul edilemez.
Üreticinin delik çapı ve hız için belirlediği aralıktan başlayın; çalışma sıcaklığı 70 °C’nin üzerine çıktıkça her 15 °C artışta bu değeri yarıya indirin ve ıslak veya tozlu ortamlarda da yine yarıya indirin. Ardından sıcaklık eğilimlerini inceleyerek doğrulayın ve gerçek verilere göre ayarlamalar yapın.
Hayır. Modern rulmanlar, standart greslerle uyumlu bir koruyucu filmle birlikte sevk edilir. Yıkama işlemi, kirletici maddelerin girmesine ve koruyucu tabakanın bozulmasına yol açabilir. İç çapı ve dış çapı temiz, tüy bırakmayan bir bezle silin ve takın.
The pattern across every section of this guide is the same: the expensive Bearing problems are decided early, quietly, at specification and installation. The cheap time to fix them is now, with the tables and procedures above — not after the line stops.
Şanghay Furuisheng Hassas Rulman Ltd. Şti.’nin mühendisleri ve endüstriyel müşterilere hassas rulman çözümleri sunmaktadır worldwide — from standard deep-groove and spherical roller bearings to application-specific designs in stainless, hybrid ceramic and high-temperature configurations. If your project involves Bearing, send us your operating conditions and drawings; our engineering team will return a sizing recommendation and quotation within one business day.
 English English
 العربية
 Deutsch (Sie)
 Español
 Français
 Bahasa Indonesia
 Italiano
 日本語
 Português
 Русский
 Türkçe
 简体中文
 Nederlands (Formeel)
 Svenska
